 Tel : 13523519971
2026 年 11 月 14 日,郑州上控电气技术有限公司的两台 SK676 型编织机专用恒张力收卷机运抵浙江宁波润达胶管厂。11 月 16 日一早,这两台设备在客户两台编织机的出料侧投入生产。截至发稿,两台设备已按正常班次运行,收卷盘面上的管材排列整齐。
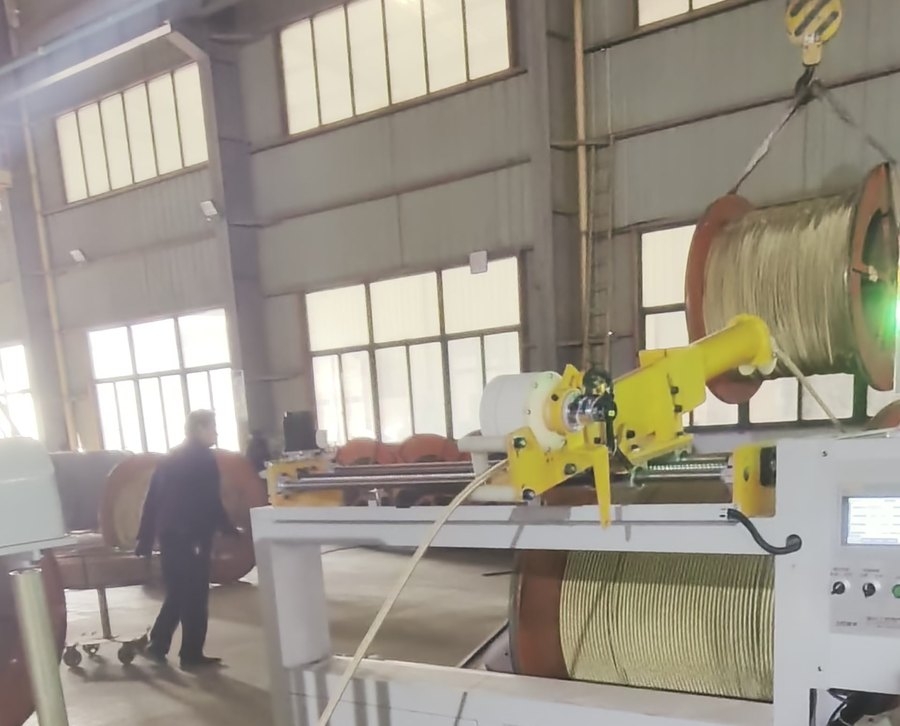
图 1 宁波润达胶管厂车间内,SK676 型恒张力收卷机正在收卷已完成钢丝编织的胶管
现场视频:SK676 型恒张力收卷机在宁波润达胶管厂运行
本次交付的两台设备是两台彼此独立的单机。每台编织机的出料侧各配一台收卷机,两台设备各自独立运行、单独操作。每一套系统由收卷主机、排线机构、浮动辊架和控制箱组成。
每台设备的控制箱都装在机身右前侧。箱面上有一只触摸屏和四个操作元件:左侧旋钮负责切换「联动功能」的关闭与打开,中间旋钮用于快速调整排线器的左移与右移,绿色按钮点动运行,红色按钮是急停。操作工站在机头就可以完成全部日常操作。
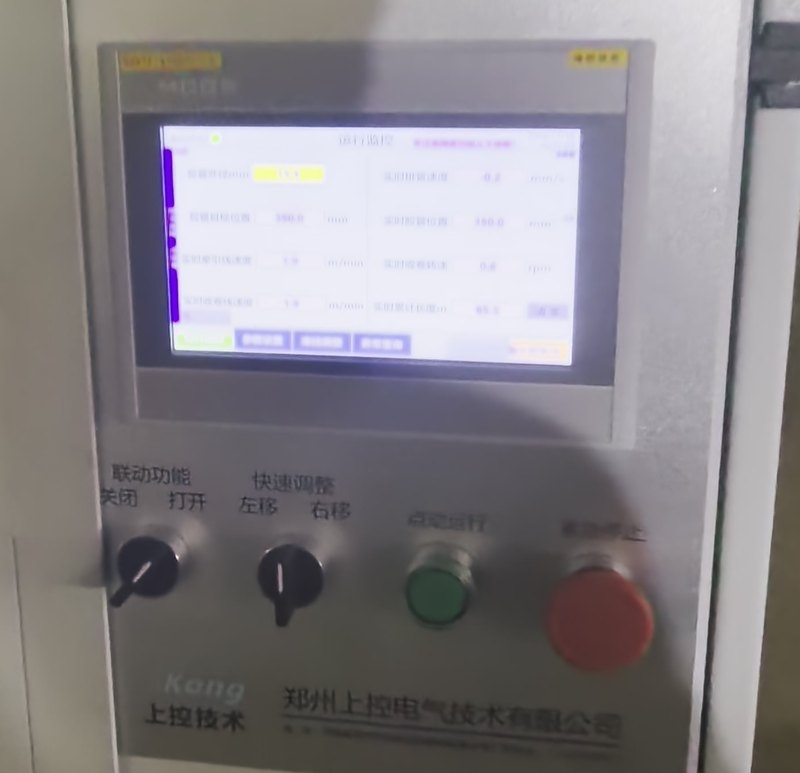
图 2 控制箱面板上的「联动功能」与「快速调整」旋钮,触摸屏停在运行监控画面
液压胶管的结构,是内胶层、钢丝编织层、外胶层依次叠加。钢丝编织的角度决定了胶管受压时的受力状态,也直接影响胶管的抗压能力。编织完成以后,胶管要卷到工字轮上,再送去包外胶、硫化。
问题出在收卷这一段。传统收卷机工作在转矩模式,电机输出的转矩恒定,胶管在整个收卷过程中始终被拉紧。卷径小的时候,同样的转矩作用在更小的半径上,管材承受的拉力反而更大。一轴胶管从小卷收到大卷,前段受到的张力明显高于后段。
结果就是胶管在前段被过度拉伸。拉伸改变了钢丝编织层的编织角度,编织角度一变,胶管的抗压能力就跟着下降。这个影响最终体现在成品上。
郑州上控电气在这两台设备上,把张力与速度的闭环建立在一个浮动辊架上。这个架子装在编织机与收卷机之间。
管材从编织机出来,先绕过浮动辊架上的导轮,再进入收卷机的排线器。浮动辊装在立柱的导轨上,随管材的松紧上下移动:管材被拉紧,浮辊被抬起;管材松弛,浮辊落下。控制系统用拉绳传感器测量浮辊离地的高度,把这个实时值与设定的目标位置做比较,再自动调整收卷电机的转速,让浮辊稳定停在目标位置附近。
这样一来,收卷速度由管材的实际松紧决定,不再由电机转矩决定。管材在整轴收卷过程中只承受很小的张力,而这个张力在大卷和小卷时保持一致。
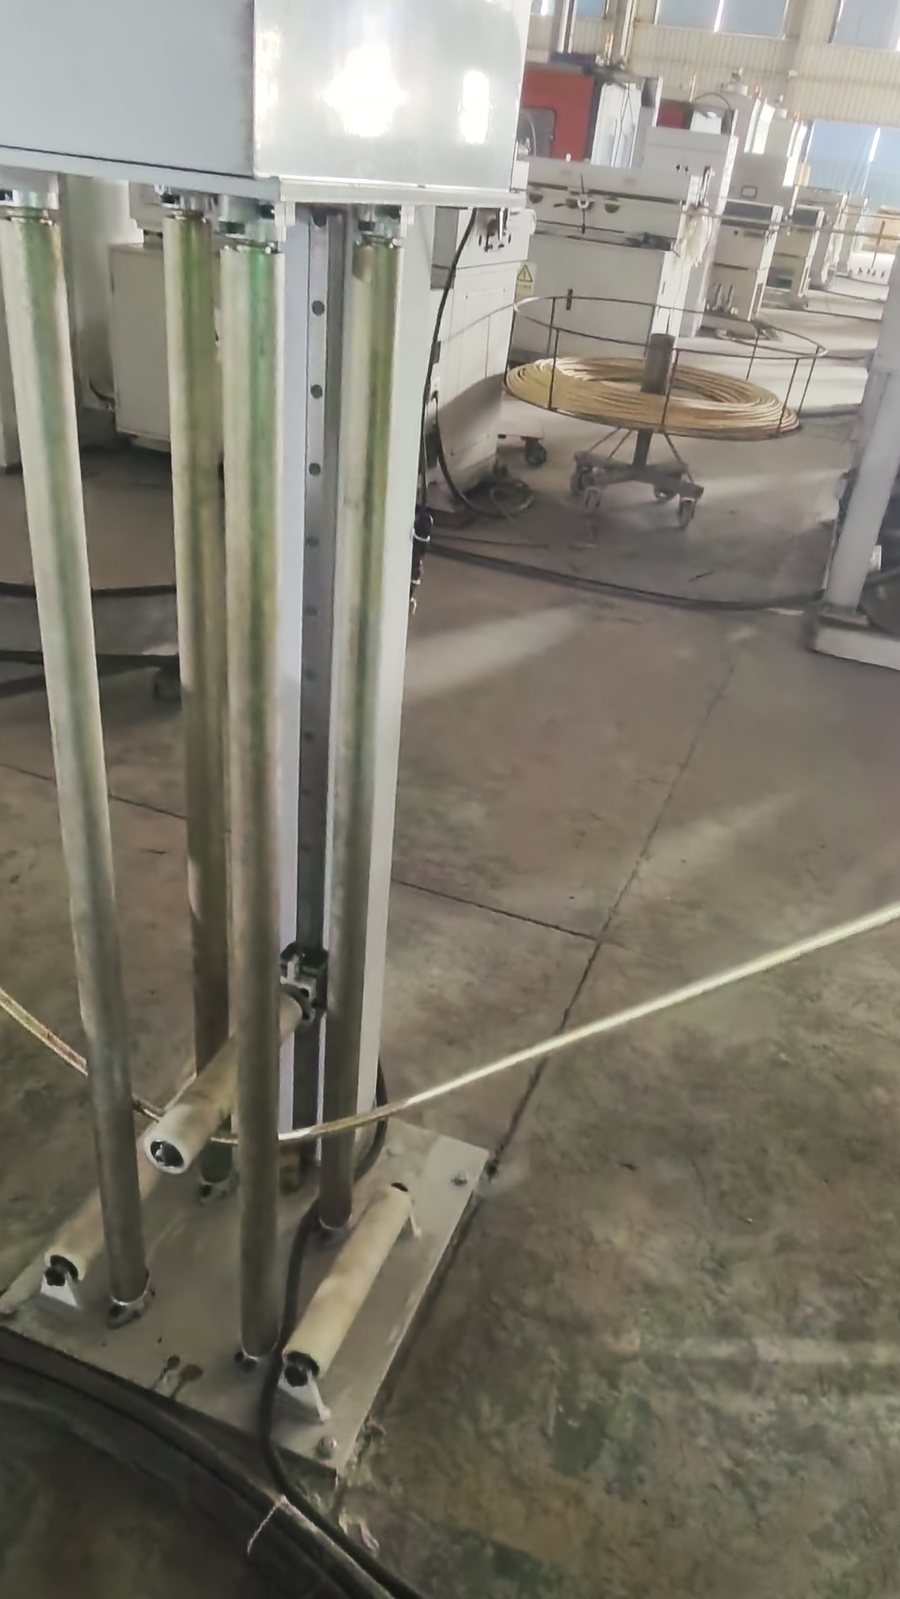
图 3 编织机与收卷机之间的浮动辊架,管材经导轮进入收卷侧
排线由伺服电机驱动。这台伺服采用绝对值编码器,断电以后位置不会丢失,重新上电也不需要回原点。操作工在触摸屏上填入胶管外径和排管间隙,系统按这两个数值与实时收卷线速度计算排线速度,管材就一排紧挨一排铺在工字轮上。
触摸屏的运行监控画面显示通讯状态、实时排线速度、浮辊的目标位置与实时位置、牵引线速度、收卷转速、收卷线速度和累计长度。设备处在收卷模式时,一分钟无人操作就会自动切到计米画面,操作工在几米外也能看清当前米数。
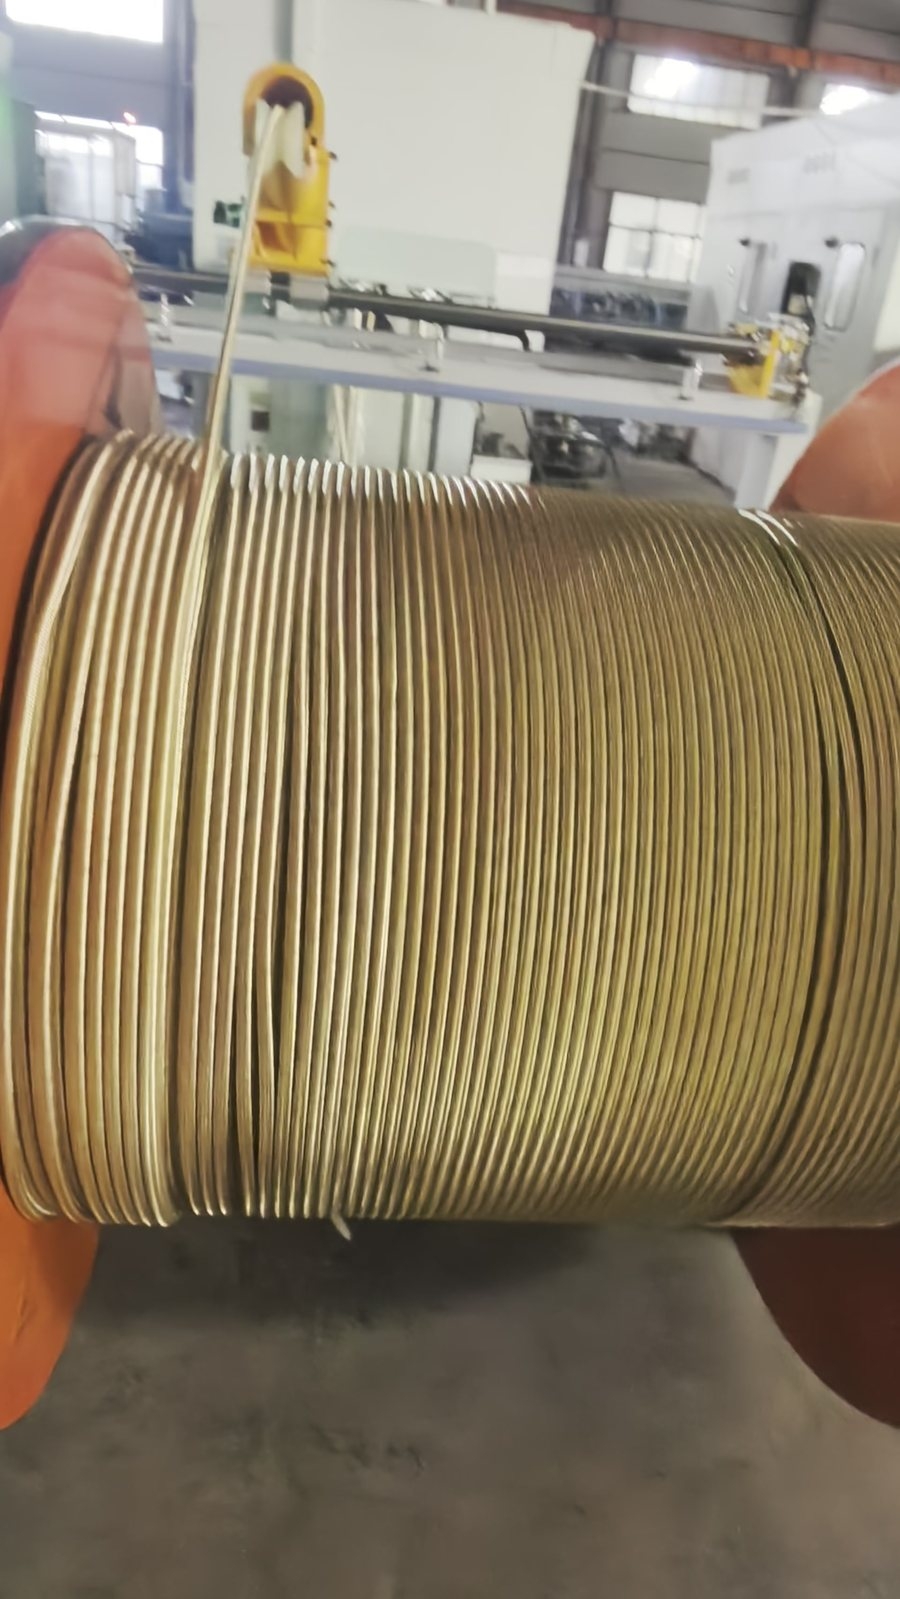
图 4 收卷后的盘面:管材沿工字轮宽度方向排列,间距均匀,层与层之间没有明显叠压
这两台设备的线速度范围是 0—10 米每分钟。11 月 14 日设备进厂,16 日一早随机投入生产,安装与调试在两天内完成。细规格的胶管单卷米数多,粗规格的单卷米数少,同一台设备收不同规格的管子,卷长并不固定。
编织工序对张力的要求,体现在成品上,却由收卷这一段决定。SK676 把张力控制从「电机拉多紧」变成「浮辊停在哪」,这是它和传统收卷机最本质的区别:同一轴胶管,从第一米收到最后一米,管材受到的拉力是同一个值。
郑州上控电气技术有限公司长期为液压胶管生产企业配套收卷机、放卷机、缠绕机与电气控制系统。需要了解 SK676 型编织机专用恒张力收卷机的现场情况,可致电 13523519971 联系刘工。
服务热线