 Tel : 13523519971
2026 年 10 月 17 日,河南汇龙液压科技股份有限公司新建的硬芯智能挤出联动生产线投入生产。郑州上控电气技术有限公司为这条线配套了牵引设备、联动控制系统与现场看板。投产后设备运行顺利,客户的高标准生产需求得到满足。
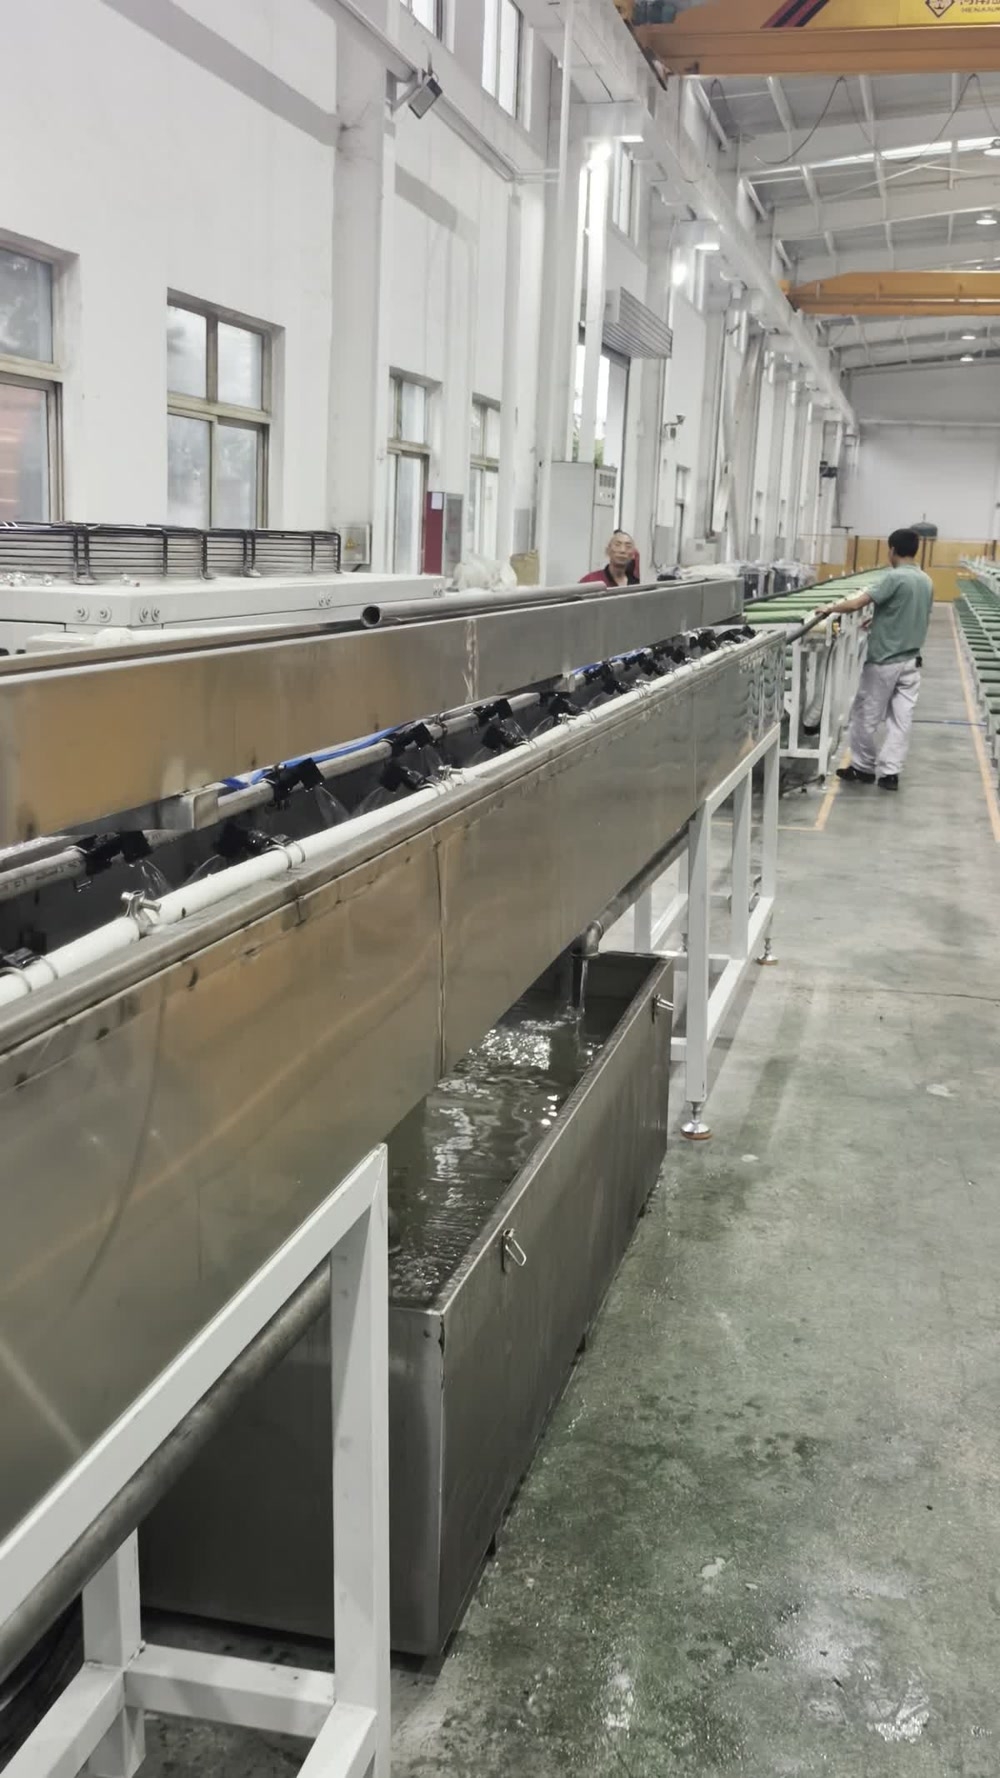
图 1 长条槽体沿厂房纵深铺开,管材在托架上一路向前
硬芯胶管的挤出,难在挤出与牵引始终要对得上。挤出机的出胶量并不是一个定值:机头口型换了、胶料配方变了、温度与加料量变了,同样转速下的出胶量都会跟着变;胶料本身又不是线性流体,螺杆转速升上去,出胶量并不等比例上升。
以前这段靠操作工盯。挤出机一变速,操作工就得同时去调牵引,调完再盯测径仪微调一轮。调整没到位的那段时间里,管子外径会跟着波动。这活儿既吃经验,也离不开人一直守着。
这条线把挤出机、牵引设备与测径仪接进同一张数据网。联动模式打开以后,牵引的启动与停止跟随挤出机的工作状态,牵引速度由控制器按实时采集的挤出机、牵引和测径仪数据自动运算,操作工不必再一手调挤出、一手调牵引。面板上的单动/联动旋钮保留了手动通道,单动时调速手轮仍能单独控制牵引。系统还会先在单动生产中积累现场数据,等画面提示允许联动,操作工再切过去。
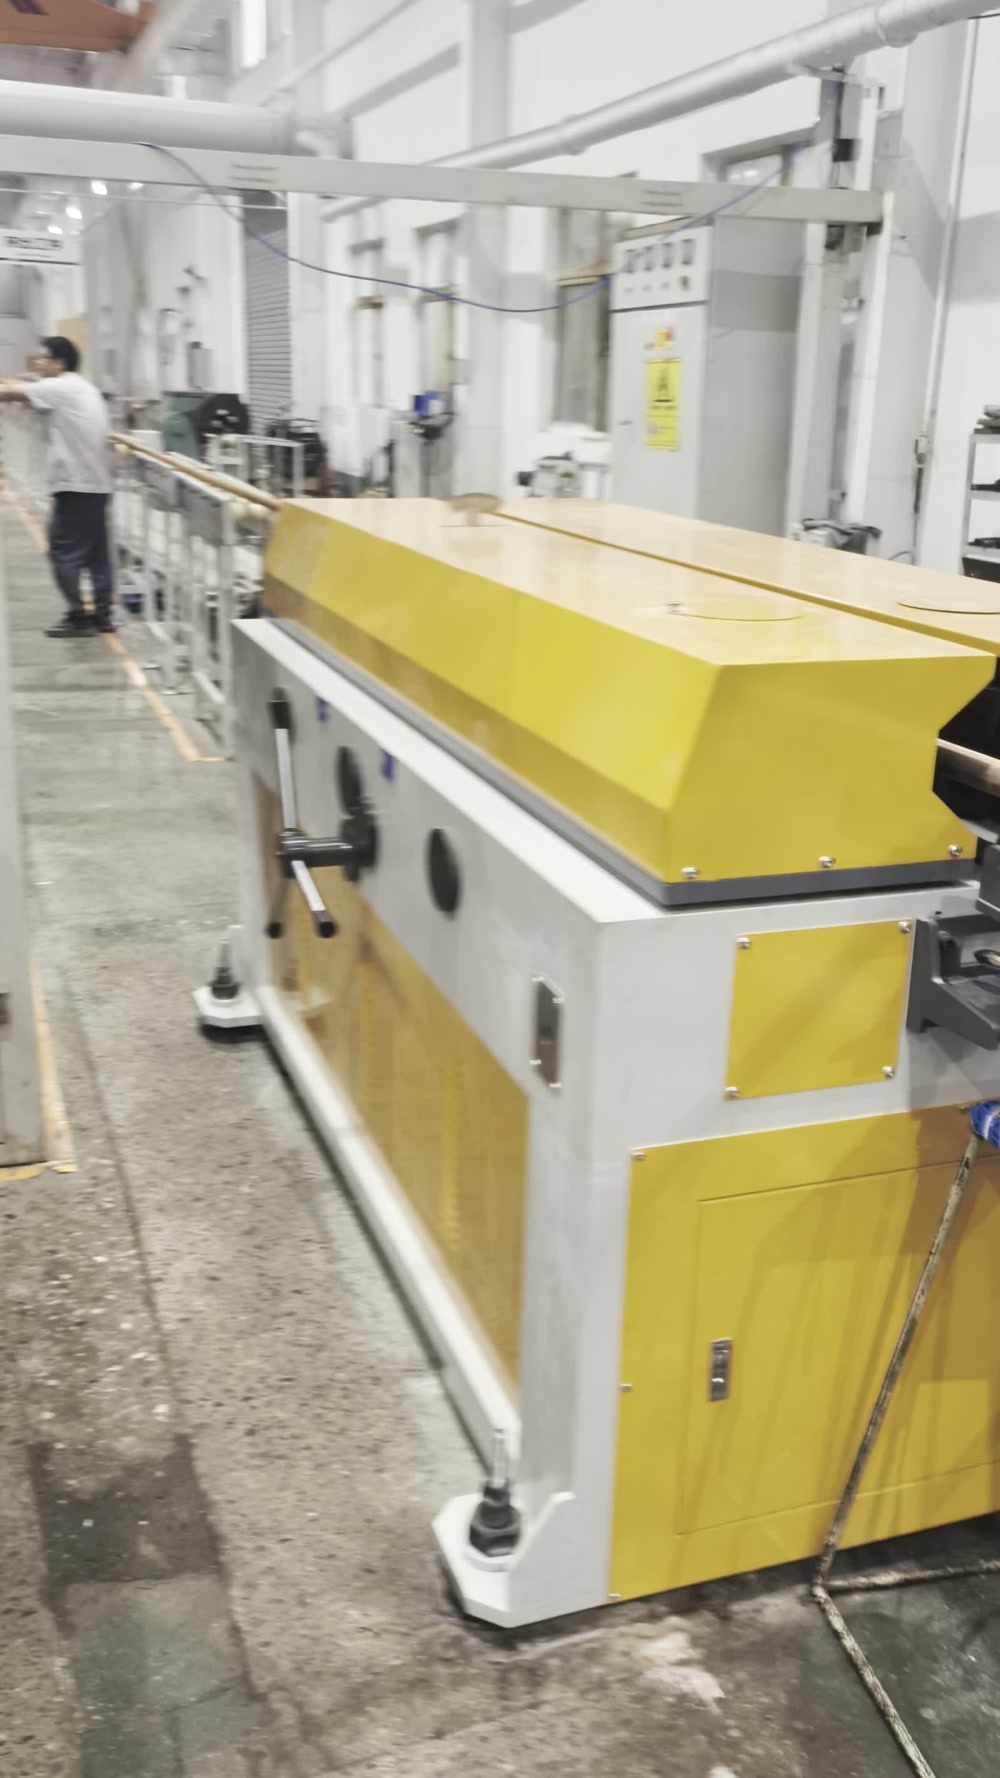
图 2 黄白相间的设备沿产线排开,细长的芯棒从设备中穿过
测径仪装在线上,控制器通过通讯实时读取它测出的外径,再把这个值与设定值相减,得到外径实时偏差。偏差为正,说明管子比设定值粗;偏差为负,说明管子偏细。系统拿这个偏差去修正牵引速度,外径就不用人一直手动找平。
操作工还能给偏差设上下限。实时偏差越过时,警示灯会声光报警;偏差回到范围内,报警自动解除。操作工也能在触摸屏上打开外径详细页面,查看一个测量周期内的最大外径、最小外径、平均偏差和制程能力数据。系统另备了过接头的处理方案,管材过接头时不会失控,也不会带出大的波动。
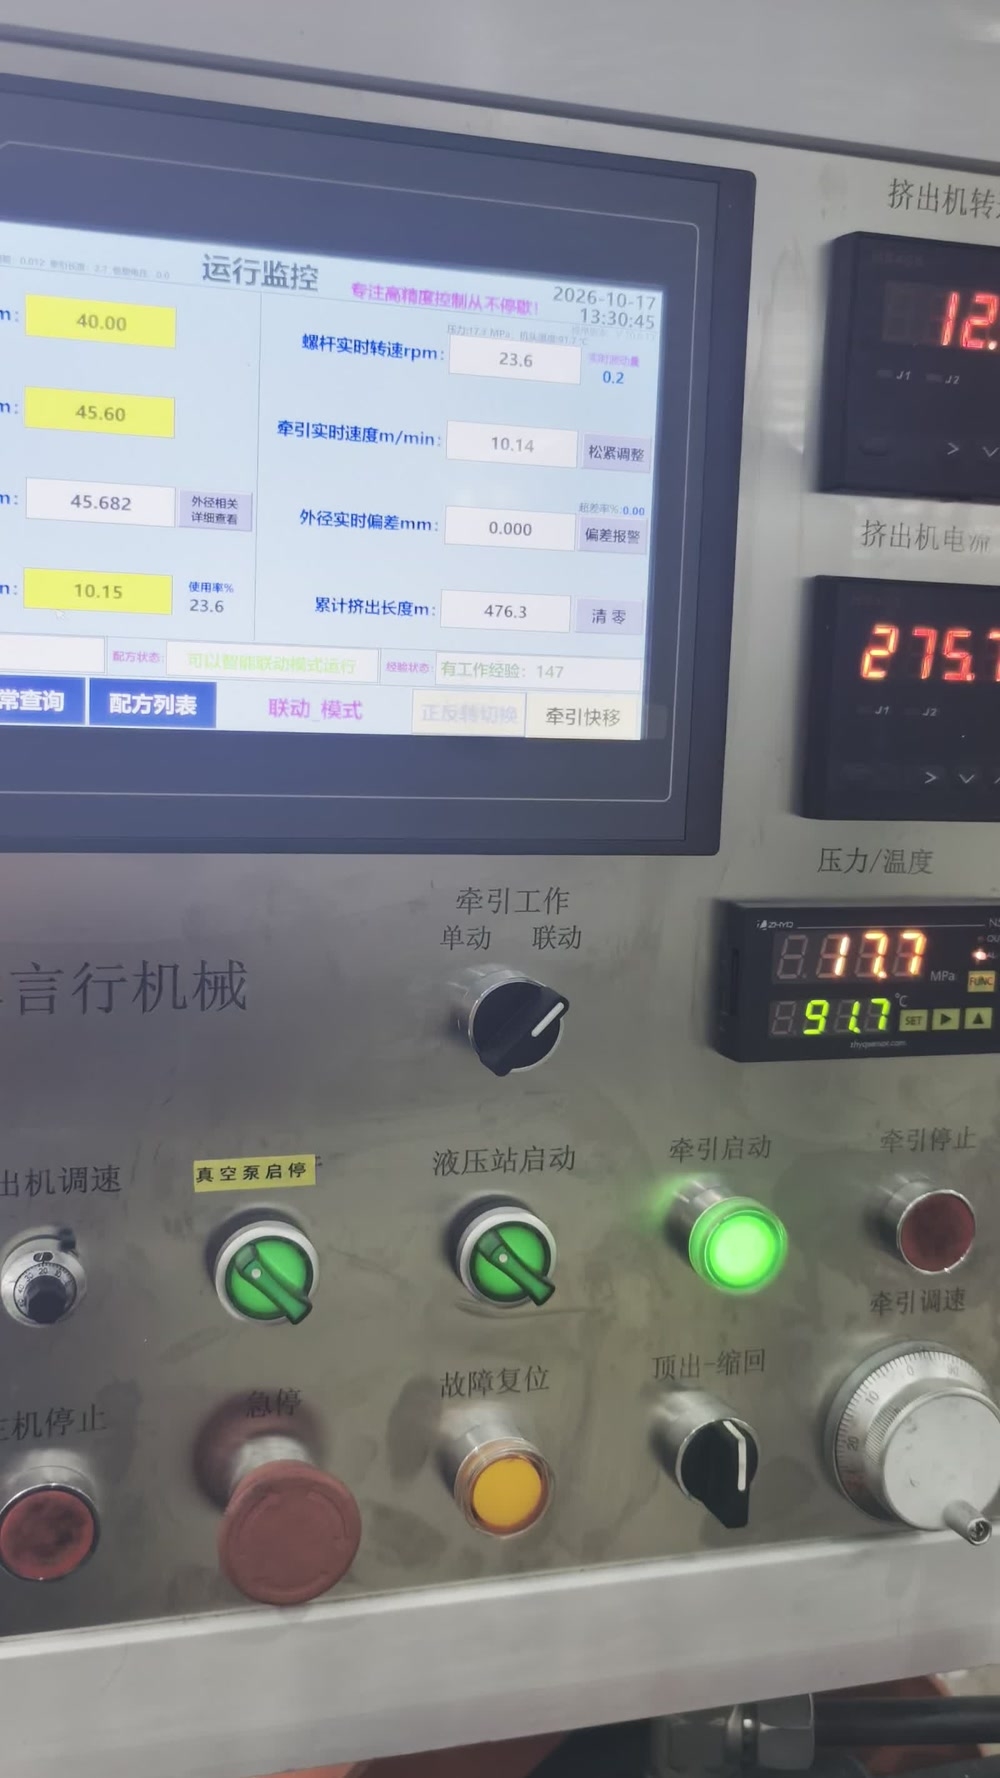
图 3 触摸屏停在运行监控画面,面板上可切换单动与联动
不同规格的管材对应不同的参数组合。这条线把每组参数存成一条配方,操作工在配方页面点中名称,右侧就列出该配方的全部数据,点下写入控制器,参数便下发到位,画面随即回到运行监控。换规格不再靠人一格一格重填,填错的机会也跟着少了。
操作工在运行监控页面上同样能改当前参数,改动会同步回写到配方里。操作工要是觉得调配方麻烦,也可以直接在这一页填写修改,系统照样按新值运行。
触摸屏站在操作工位上,看板立在车间里。操作工在触摸屏上看实时状态、改参数、查实时报警与历史报警记录,也能随时给累计挤出长度清零重新计量。车间看板把全线各工位的示意流程、设备运行状态和生产数据放在一处,隔着几米也能看清当前的运行状态。
系统把生产数据留下来。管理人员事后拿到的不是零散的现场印象,而是完整记录:系统能生成制程能力分析报表,也能按天、按月统计产量并输出报表。操作工当班看到的是实时画面,管理人员回看的是过程数据。
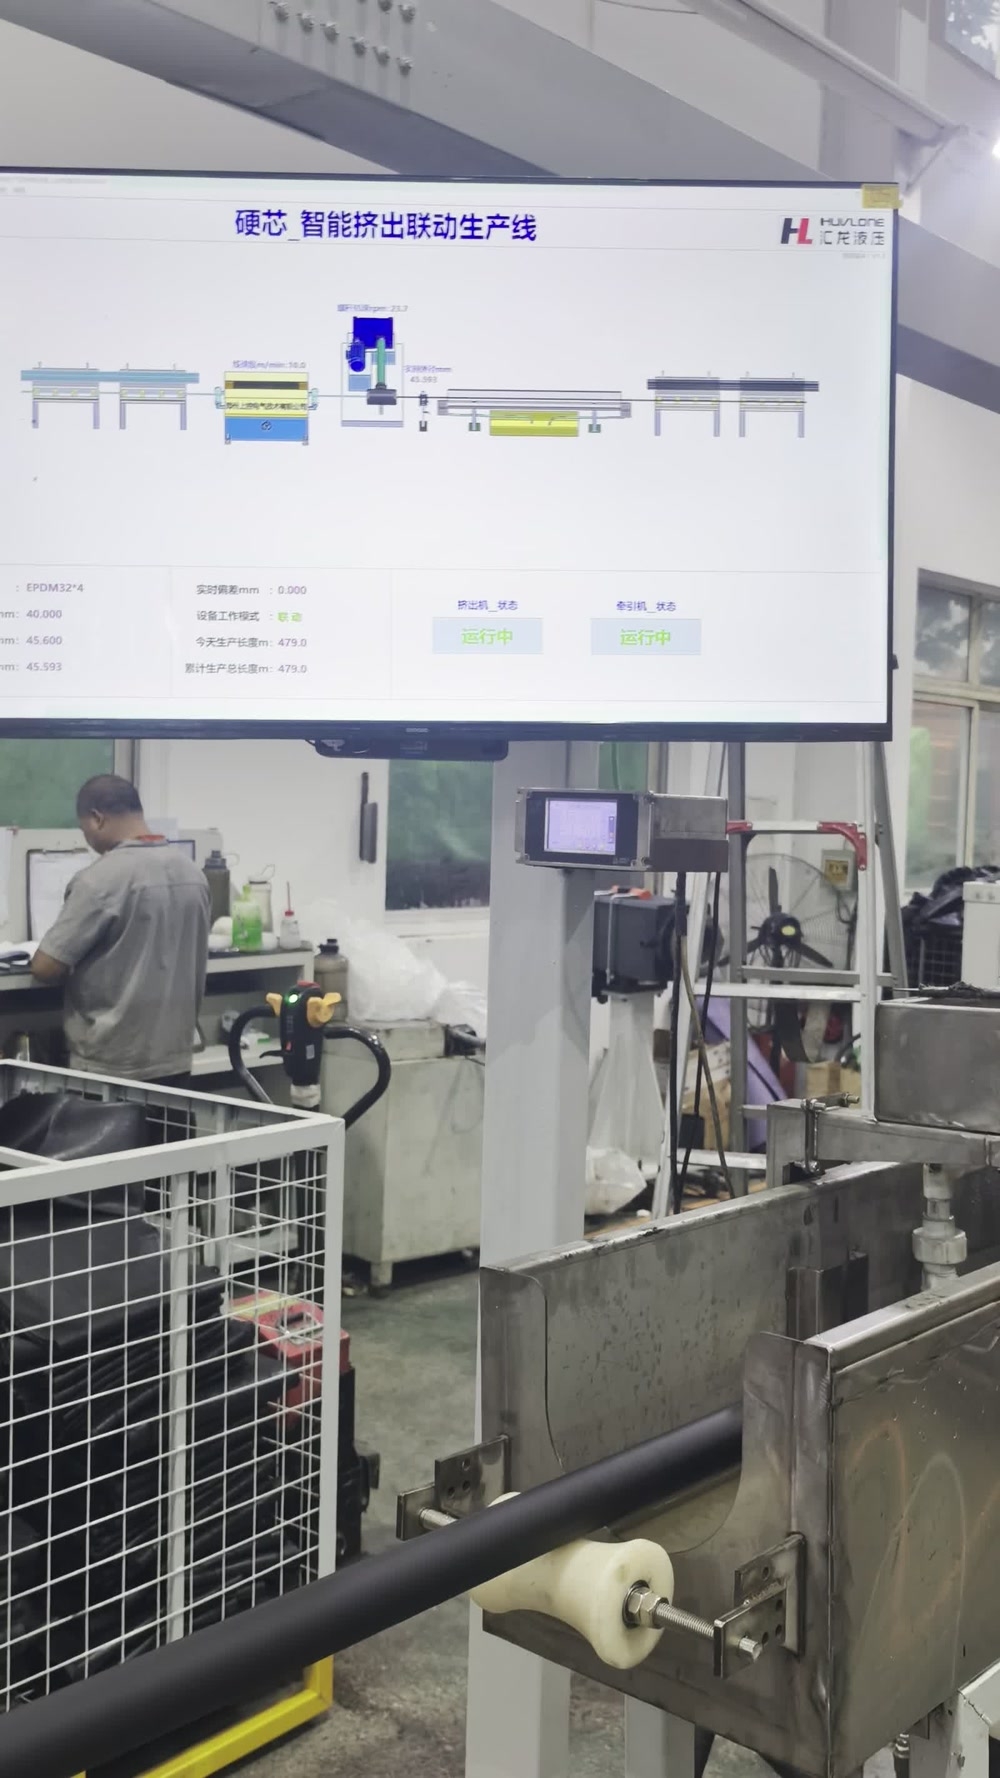
图 4 车间看板显示全线流程与设备运行状态,前景是正在通过的管材
这条线把挤出、牵引和测径仪放进同一个控制回路,把过去靠人反复找平的活儿交给了系统。10 月 17 日投产以后,河南汇龙液压科技股份有限公司的新线运行顺利,满足了客户对高标准生产的要求。
郑州上控电气技术有限公司长期为胶管生产企业配套挤出联动控制、牵引收卷与放卷设备,以及整套电气控制系统。需要了解这条线的现场情况,可致电 13523519971 咨询。
服务热线